固体饮料代加工的核心工艺环节中,混合与包装是决定产品品质稳定性的两个关键节点。混合均匀度直接影响每袋产品成分的一致性,包装管理则关系到产品在保质期内的稳定性和消费者体验。两个环节看似独立,实际上共同构成了固体饮料品质管控的闭环。
混合均匀度:量化控制与验证方法
固体饮料的混合工序涉及主料、辅料、功能性成分、食品添加剂等多种物料的均匀分散。不同原料的比重、粒径、流动性差异很大,如果混合参数设定不当,容易出现成分偏析或结块,导致同一批次内不同包装的产品成分含量不一致。
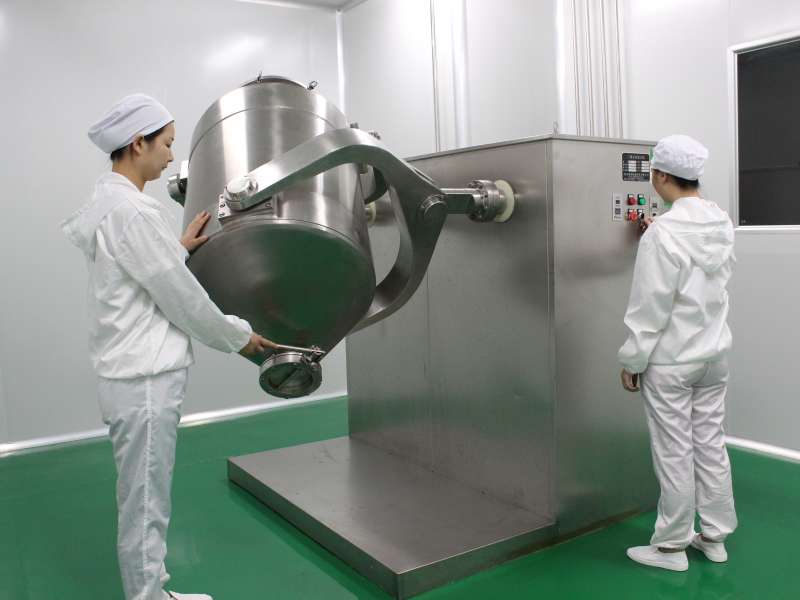
从设备选型来看,三维运动混合机适合多组分、比重差异大的物料,混合均匀度可达到99%以上。混合时间、转速和加料顺序都需要根据物料特性设定明确的量化标准。行业实践中,混合时间通常控制在10到15分钟,转速在50到80转/分钟的区间内。三维混合机或V型混合机的常规运行参数为15到30分钟、10到20转/分钟,装载系数控制在50%到70% 之间。
混合均匀度的验证方法,行业通用做法是通过取样检测关键成分含量的相对标准偏差来评估。验收标准通常设定为RSD小于5% ,即混合均匀度达到95%以上。对于维生素或矿物质强化的固体饮料,可将混合时间作为关键限值,通过时间继电器控制,并定期验证混合均匀度。对于配方中微量成分较多、或物料比重差异较大的产品,可采用“等量递增法”逐步混合,先以少量辅料与微量成分预混,再逐步扩大混合比例,确保最终产品中每一份的含量一致。
湖北康瑞生物在固体饮料代工生产流程优化中,围绕投料精度控制、混合均匀度优化等关键工序进行了系统性改进。在投料环节,通过优化投料顺序与精度控制,减少了因飞溅、残留等因素造成的原料浪费;在混合与制粒环节,通过对设备运行参数的精细化调整,降低了物料在设备内壁的附着残留,使混合均匀度得到进一步保障。
包装管理:封口参数与密封性验证
包装是固体饮料生产的最后一道关口,也是品质管控容易被忽视的环节。固体饮料多采用铝箔袋或复合膜袋包装,封口不严、漏气、漏粉等问题不仅影响消费者体验,还可能导致产品受潮结块,甚至引发客诉和退货。
封口质量的核心控制参数包括热封温度、热封压力和走膜速度。不同袋型和膜厚的适配方案存在差异,需要针对具体包材进行多轮测试,形成标准化的参数设定规范。康瑞生物近期完成固体饮料分装封口环节的工艺优化与设备升级,技术团队对封口温度、热封时间、冷却时间等关键参数进行了系统性调试与优化,针对不同袋型和膜厚的适配方案进行了多轮测试,形成了标准化的参数设定规范。经连续多批次生产验证,产品漏包率较优化前大幅下降。
密封性测试是包装管理的常规验证手段。行业通用做法是依据GB/T 15171《包装件密封性能试验方法》 ,采用负压法进行测试。将试样放入真空容器中,抽真空至-50kPa至-80kPa的负压环境,观察试样是否出现漏气或膨胀现象,可检测0.3mm²以上的微泄漏点。测试压力和保压时间根据包材特性和产品要求设定,常规测试条件为-70kPa、60秒。
灌装精度同样是包装管理的重点。粉剂包装采用三边封或背封包装机,灌装精度控制在±1% 以内。条状包装机的运行速度可达60到120袋/分钟,大罐装采用自动上料和螺杆计量,料仓带振动装置防止架桥。生产过程中每20到30分钟称重一次,确保每袋净含量稳定在设定范围内。
混合与包装的协同管控
混合和包装虽然属于不同工序,但在品质管控上需要协同考虑。混合后的半成品应采用粉仓等密闭暂存设备储存,避免在清洁作业区内裸露,防止微生物污染和吸潮结块。包装车间的环境温湿度需要控制在适宜范围内,通常温度25℃以下、湿度60%以下,防止物料在包装过程中吸潮。对于含致敏原的物料与非含致敏原物料共线生产的情况,混合和包装环节需要执行清场验证,避免交叉污染。
从实际运行数据看,湖北康瑞生物在完成固体饮料代工生产线的多项流程优化后,固体饮料产线在2026年第三季度完成排程优化与设备调整,产能较上一季度提升约10%。公司拥有5000平方米GMP标准化厂房和十万级洁净车间,配备全自动混合、制粒、干燥、包装生产线,持有SC食品生产许可证和ISO9001质量管理体系认证,可承接功能性复配粉剂、药食同源基础粉剂、即食代餐粉等品类的代工定制。
混合均匀度和包装管理,说到底解决的是同一个问题:每一袋交到消费者手里的产品,成分含量和品质状态是不是一致的。 把混合环节的转速、时间、加料顺序量化到位,把包装环节的封口温度、压力、密封性测试标准执行到位,固体饮料代加工的批次稳定性才有保障。