在固体饮料(代餐粉、草本冲剂、营养粉)的代工中,结块是引发客诉最频繁、也最让品牌方头疼的质量缺陷。消费者撕开包装,发现原本松散的粉体硬成了石块,或者冲水时外层湿透、内里还是干粉,第一反应就是产品变质。
很多品牌方在遇到结块问题时,往往怀疑是配方里的防结剂加少了。但代工端的生产实践表明,配方通常只是表象,粉体在货架期内吸潮结块的真正元凶,往往潜伏在原料水分活度的失控与车间防潮措施的疏漏之中。
近期,康瑞生物在固体饮料代工线的全流程品控升级中,针对“水分与防结块”这一核心痛点,从原料入厂、车间操作到包材匹配,落实了一套严密的现场管控措施。
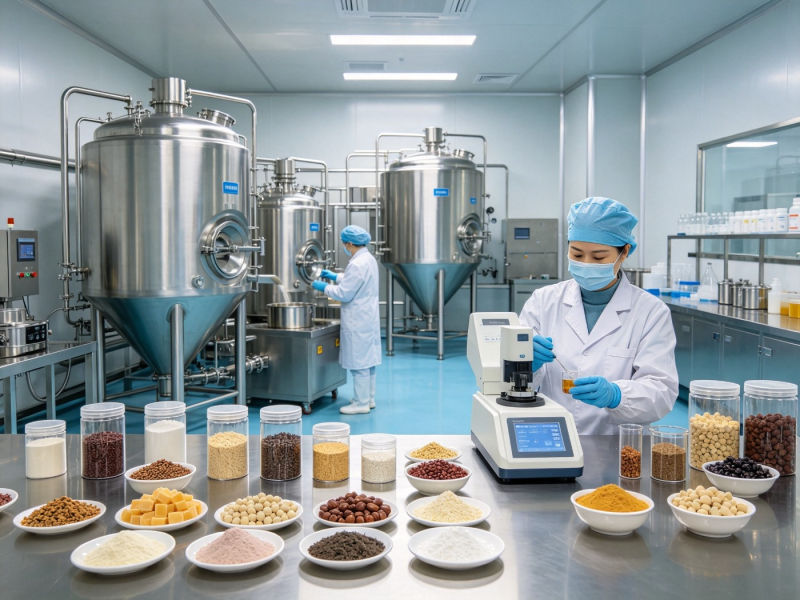
源头拦截:不看报告看状态,严控原料初始水分
固体饮料的配方极其复杂,包含植物提取物、五谷杂粮粉、蛋白粉以及各类糖醇辅料。这些原料(尤其是植物提取物和部分水溶性极好的辅料)自身往往具有较强的吸水性。如果原料在运输或仓储环节受潮,直接投入总混,粉体整体水分超标,后续无论怎么包装,结块都不可避免。
康瑞的生产措施:
原料入库时,品控不能只盯着供应商的合格证,必须对来料进行实物状态排查。康瑞的质检人员会对容易吸潮的重点原辅料进行抽样,一旦发现原料出现流动性变差、轻微结团等受潮迹象,坚决拒绝入库投产,直接作退换处理。只有把隐患拦截在总混工序之前,才能从源头上控制住粉体的初始水分活度。
过程管控:死守车间温湿度,杜绝“敞口称量”
粉体车间里的空气,是结块的“隐形杀手”。在夏季或南方梅雨季,如果车间除湿系统运行不力,空气中的游离水分极易被粉体吸附。在称量山梨糖醇、麦芽糊精等极易吸潮的辅料时,如果工人为了图省事,将物料袋长时间敞开暴露在空气中,辅料表面十几分钟内就会吸附一层肉眼看不见的水汽,在总混时形成微小的结块核。
康瑞的生产措施:
在康瑞的粉体处理车间,除湿系统保持常态化运行,严格控制环境湿度。针对高吸湿性辅料的称量,车间执行严格的“随用随开、用完立刻扎口密封”SOP。称量环节必须与生产节拍紧密咬合,绝不允许为了图快而提前把大量物料敞口备好。这种对操作细节的严苛要求,是防止粉体在工序流转中“吸潮带病”的关键。
混合与包材匹配:防偏析与阻湿的“最后一公里”
除了水分,粉体粒径的悬殊也会导致结块。如果极细的植物提取物与较粗的糖醇颗粒直接混合,在重力作用下会发生“分级效应”——细粉下沉、粗粉上浮。分装到袋子里后,局部区域因细粉过于密集而极易吸潮板结。
康瑞的生产措施:
在预处理阶段,技术团队会对粒径差异过大的物料进行粉碎或过筛拉平,缩小粒径差。在总混环节,严格控制装料系数和混合时间,防止过度混合导致比重不同的物料再次分离。
在包材端,康瑞的包材代采团队会根据配方特性提供专业建议。如果配方中富含极易吸湿的成分,技术团队会建议品牌方使用阻湿性能更优的铝箔复合袋,并严格把控封口热封参数,确保包装的密封完整性,彻底切断外部湿气侵入的通道。
结语:防结块,拼的是工厂的“现场管理基本功”
消费者看到的是“粉结成了块”,但在代工厂里,这其实是对原料查验、环境控制、设备操作和包材选型等基础管理能力的综合考验。
找固体饮料代工厂,车间面积有多大、设备有多新只是表象。去原料仓看看他们怎么验收,去混合车间看看工人怎么称量,才是见真章的地方。康瑞生物在代工生产中,用严苛的现场管理把水分和粒径隐患消灭在产线之上,让品牌方的产品能在货架上稳稳当当地放上大半年,依然一冲即化。